


Enjeksiyon Kalıplama Flaşı Neden Olur?
Flaşın nedenleri çoktur ve şunları içerir:
ayrılık hattı uyumsuzlukları
uygunsuz havalandırma
düşük sıkma basıncı
düşük viskoziteli
düzensiz akış
Bu sorunlardan bazıları takımlarla ilgilidir, ancak diğerleri işlemenin bir işlevidir.
Ayırma Hattı Uyumsuzlukları
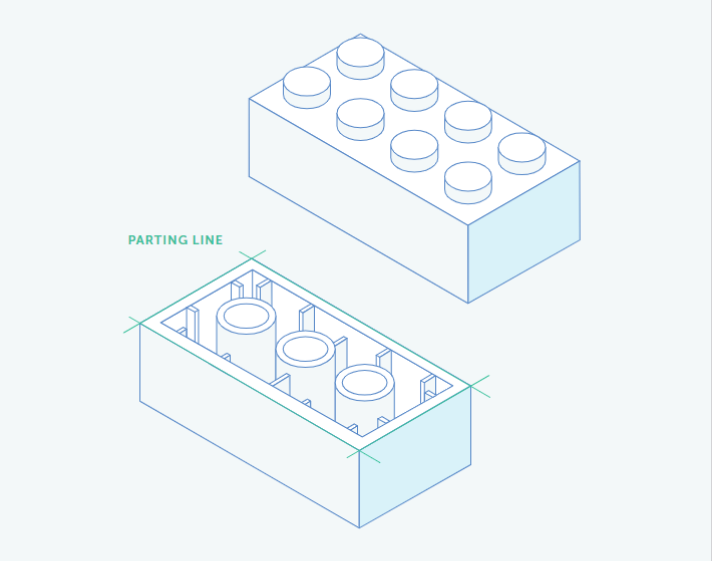
Parlama genellikle, plastik parçayı serbest bırakmak için enjeksiyon kalıbının iki yarısının ayrıldığı nokta olan ayırma hattında malzeme kalıp boşluğundan dışarı doğru zorlandığında meydana gelir. Kalıplama prosesindeki enjeksiyon adımı sırasında bu iki yarım bir araya gelir ve kapalı kalır. Yarımlar düzgün şekilde hizalanmazsa erimiş plastik boşluklardan dışarı çıkar ve parlamaya neden olur.
Takım yapım süreci sırasında kalıp yapımcıları, kalıp takma olarak bilinen bir süreçte parlamayı önlemeye çalışırlar. Yetenekli bir alet üreticisi, kalıp yarımlarını tamamen bir araya gelecek şekilde ayarlayarak ve yarımları gerektiği gibi hizalayarak, aksi takdirde erimiş malzemenin sızmasına izin verebilecek boşlukları ortadan kaldırabilir.
Ancak zamanla takımlar aşınır. Basınç, plakaların metal yüzeylerini deforme edebilir ve aşınmış kalıp boşlukları birbirine sıkı bir şekilde oturmaz. Karmaşık parça geometrileri kalıbın kapatılmasını zorlaştırabilir ve toz, kir ve kalıntılar gibi kirletici maddeler kalıbın yarımlarının düzgün kapanmasını engelleyebilir. Bu durumlarda takımlar temizlenebilir ve yeniden takılabilir.
Yanlış Havalandırma
Alet üreticileri, havanın kaçabilmesi ve erimiş plastiğin boşluğu tamamen doldurabilmesi için kalıplardaki havalandırma deliklerini keserler. Havalandırma delikleri olmazsa hava sıkışıp sıkışır ve plastiğin yanmasına neden olur. Havalandırma delikleri genellikle enjeksiyon kalıplarında standart özelliklerdir, ancak uygunsuz havalandırma yine de parlamaya neden olabilir.
Havalandırma deliklerinin, enjeksiyon sırasında havanın dışarı itilmesi için yeterince büyük, ancak erimiş plastiğin kaçmaması için de yeterince küçük olması gerekir. Havalandırma deliklerinin sayısı, havalandırma derinliği ve havalandırma konumlarının tümü önemli hususlardır. Havalandırma aynı zamanda kalıp yarımlarının ayrılmaması için gereken enjeksiyon basıncını azaltarak enjeksiyon kalıplama işlemini de destekler.
Yetersiz Sıkma Basıncı
Enjeksiyon sırasında kalıbı kapalı tutmak için gereken kuvvetin bir ölçümü olan sıkıştırma basıncı, flaş oluşumuyla ilgilidir. Çok yüksek veya çok düşük basınç sorun yaratabilir.
Kalıptaki basınç enjeksiyonlu kalıplama makinesinin sıkıştırma basıncından daha büyükse aletin iki yarısı birbirinden ayrılabilir.
Sıkıştırma basıncı bu kuvvete dayanacak kadar yüksek değilse, aletin iki yarısı birbirine iyi otursa bile kalıptan plastik sızıntısı olabilir.
Düşük Viskozite ve Düzensiz Akış
İşleme koşulları aynı zamanda plastiklerin çok kolay akmasına (düşük viskozite) veya kalıbın çok hızlı dolmasına neden olarak parlama oluşumuna da katkıda bulunabilir. Bu işleme koşullarının örnekleri arasında çok yüksek erime sıcaklıkları, çok uzun kalma süreleri, yetersiz kurutmadan kaynaklanan kalan nem ve aşırı soğutucu kullanımı yer alır.
Enjeksiyon Kalıplama Flaşı Sorunu Nasıl Giderilir
Genel olarak, kalıp flaşı için endüstri standardı {{0}}.004" (0,10 mm) değerinden azdır. Bunu bir perspektife oturtmak gerekirse, hissetmezsiniz Parmağınızı parçanın kenarı boyunca gezdirirseniz keskin herhangi bir şey. 0,002" (0,05 mm) veya daha az bir yanıp sönme mümkündür, ancak takım tasarımı, yapımı ve kalıp montajı sırasında daha fazla dikkat gerektirir. Daha düşük flaş seviyeleri aynı zamanda takım maliyetlerini de artırır.
Enjeksiyonla kalıplanmış parçalarınız bu daha düşük düzeyde parlamaya ihtiyaç duyuyorsa Fictiv, teklif verme ve DFM sırasında gereksinimlerinizi paylaşmanızı önerir. Tipik olarak flaşın ortadan kaldırılması kalıplama ortağının sorumluluğundadır. Bazı ortaklar flaşı elle kesmeyi önerebilir, ancak bu ideal çözüm olmayabilir. Elle düzeltme ekstra işçilik gerektirir ve parçadan parçaya farklılıklar meydana gelebilir. Ayrıca, alet yeniyken yanıp sönme aşırı düzeydeyse, alet aşındıkça sorunun daha da kötüleşmesi muhtemeldir.
Parçalarınızda aşırı parlama varsa Fictiv, kalıplama ortağınızdan bazı spesifik sorun giderme adımlarını uygulamasını ve bu alanlardaki sorunları ele almasını istemenizi önerir:
ayrılık hattı uyumsuzlukları
yetersiz havalandırma
yetersiz sıkma basıncı
Düşük viskozite ve düzensiz akış
doldurma sırasında kalıp sapması
Ayırma Hattı Uyumsuzlukları
Kalıplama ortağınızdan aletin iki yarısının düzgün şekilde hizalandığından ve herhangi bir boşluk olmadığından emin olmasını isteyin. Bu işlem lekeleme olarak bilinir ve aletin bir yarısına mürekkep uygulanıp ardından iki yarının birbirine kapatılmasıyla yapılır. Mürekkebi kalıbın diğer yarısına aktararak lekelenme, ek kalıp uyumu gerektiren sorunları ortaya çıkarır. Amerika Birleşik Devletleri'nde mavi mürekkep, Çin'de kırmızı mürekkep kullanılmaktadır.
Yetersiz Havalandırma
Yeni aletlerle kalıplanan parçalarda aşırı çapak varsa, ortağınızdan aletinizde havalandırma delikleri bulunduğunu doğrulamasını isteyin. Bazen fabrikalar bu adımı atlayabilir. Havalandırma delikleri varsa, aralarında 1" ila 2" aralık olup olmadığını öğrenin. Ayrıca, havalandırma derinliği kalıplanan plastiğin bir fonksiyonu olduğundan, kalıplama ortağınıza havalandırma deliklerinin uygun derinlikte olup olmadığını sorun. Parçalarınız bir süredir üretimdeyse ve flaş henüz yeni ortaya çıkıyorsa havalandırma deliklerini temizlemek çözüm olabilir.
Yetersiz Sıkma Basıncı
Enjeksiyon kalıplamanın üç aşaması vardır: doldurma, paketleme ve tutma. Bu üç aşamadan herhangi birinde parlama meydana gelebilir, bu nedenle kalıpçınızdan yalnızca doldurma parçaları üretmesini isteyerek başlayın. Flaş aşırı ise, kalıpçınızdan presin sıkıştırma tonajını kontrol etmesini ve kalıptaki kalıntıları temizlemesini isteyin. Tonaj, enjeksiyon kalıplama presinin üretebileceği sıkma kuvvetidir.
Paketleme veya bekletme aşamaları sırasında parlama meydana gelirse, kalıpçınızın paketi ve tutma basıncını ayarlaması gerekebilir. Paketleme sırasında büzülmeyi ve geri akışı hesaba katmak için kalıba ek malzeme enjekte edilir. Tutma aşamasında plastik malzeme, kapılar donup soğuyuncaya kadar basınç dengesinde tutulur.
Düşük Viskozite ve Düzensiz Akış
Erime sıcaklığı, enjeksiyon kalıplamada kullanılan katı plastik peletlerin memeden çıkıp kalıba girerken eridiği sıcaklıktır. Plastik üreticileri erime sıcaklığını bir aralık olarak sağlar, ancak farklı plastiklerin farklı aralıkları vardır. Aynı temel formüle sahip polimerler arasında partiden partiye farklılıklar da olabilir.
Enjeksiyon kalıpçıları eriyik sıcaklıklarını dikkatle izler ancak bazen düşük viskozite ve düzensiz akış gibi sorunlar ortaya çıkar. Çok hızlı veya düzensiz akan plastikler parlamaya neden olabileceğinden Fictiv, kalıplama ortağınızdan enjeksiyon kalıplama makinesindeki eriyik sıcaklığının malzeme üreticisi tarafından önerilen aralıkta olduğunu doğrulamasını istemenizi önerir.
Doldurma Sırasında Kalıp Sapması
Son olarak doldurma aşamasında kalıp sapması nedeniyle parlama meydana gelebilir. Genel olarak bu tür takım distorsiyonu, kenetleme ve boşluk basınçlarının sonucudur. Kalıplama ortağınızdan aletin plakasındaki ibreli göstergeleri kontrol etmesini isteyin. Kalıp sapmasını önlemek için alete ek destek donanımı gerekebilir.
Enjeksiyon Kalıplama Flaşını Gidermenin En İyi Yolu
Yanlış gidebilecek ve küf oluşmasına neden olabilecek pek çok şey vardır, ancak yetenekli bir ortak, bunu düzeltmenize yardımcı olabilir. Bu nedenle özel mekanik parçalara yönelik işletim sisteminiz olan Fictiv, bir sonraki plastik enjeksiyon kalıplama projeniz için akıllı seçimdir. Yanıp sönen sorunları çözecek ve ihtiyacınız olan kaliteli enjeksiyon kalıplı parçaları sunacak kaynaklara ve bilgi birikimine sahibiz. Bugün bir hesap oluşturun ve anında fiyat teklifi alın!